

Herkese merhaba, metal, ahşap veya kiremit kesmek için bir delik testeresi kullandıysanız, projenin ortasında yarım kesilmiş, yanlış hizalanmış bir delik testeresini çıkarmanın ne kadar zor olduğunu bilirsiniz. 12 yıldır bir delik testeresi fabrikası işletiyorum ve size şunu söyleyeyim; ürünün tutarlılığı oyunun tamamıdır. Müşteriler bir delik testeresinin yalnızca bir kez çalışıp çalışmadığını umursamazlar; işe yarayıp yaramadığını umursuyorlarher seferindeİster şantiyede 50 elektrik kutusunu kesen bir müteahhit, ister evde bir dolabı tamir eden bir DIYer olsun, matkaplarını çalıştırıyorlar. Yıllar geçtikçe tutarlılığın nasıl sağlanacağını tam olarak çözdük ve size ham madde çalışanlarımızdan son kalite kontrol görevlilerine kadar bunun içinde neler olduğunu anlatmak istiyorum.
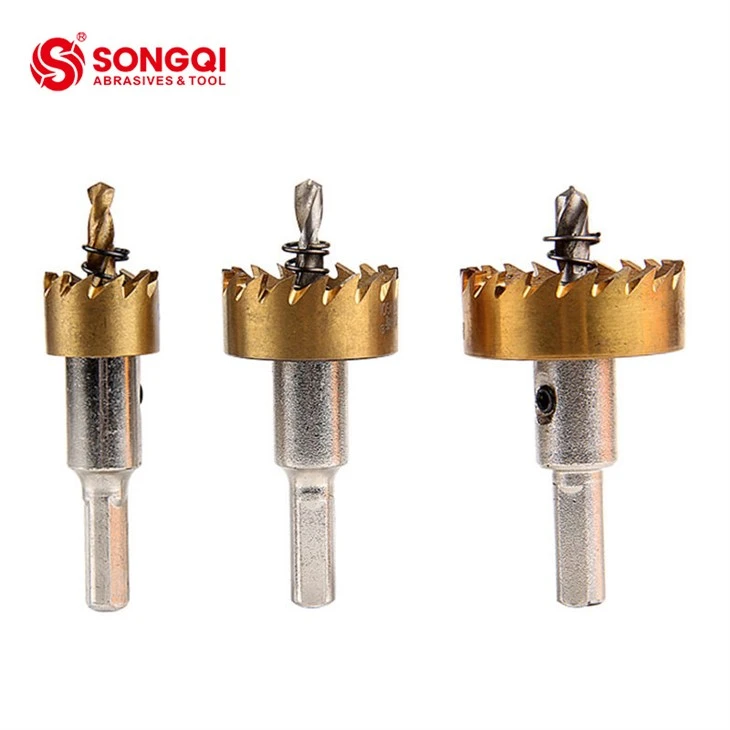
Öncelikle tutarsız hammaddelerle tutarlı bir ürün yapamazsınız. Bu kadar basit. Yaptığımız çoğu delik testeresi HSS (Yüksek Hızlı Çelik) veya TCT'dir (Tungsten Karbür Uçlu), değil mi? HSS olanlarımız,HSS Kobalt Delik Testere Matkap Ucu, yüksek sıcaklıklarda keskinliğini koruyan kobalt alaşımlı çelik kullanın; metal kesimi için mükemmeldir. Ancak herhangi bir çelik partisini raftan kaldırmıyoruz. Sertliğin 65-67 HRC aralığında olduğundan emin olmak için gelen her bobini test ediyoruz, ne fazla ne de az. Çok yumuşaktır ve aşağı doğru bastırdığınızda bükülür; çok sert ve ilk kesimde kırılıyor. TCT delik testereleri için karbür uçların da aynı olması gerekir; uçları her sevkiyatta metalurji test sertifikası sağlayan denetlenmiş tedarikçilerden alıyoruz, dolayısıyla tane boyutunun tüm parti genelinde aynı olduğunu biliyoruz. Yıllar önce bir kez, çeliğin spesifikasyonlara göre 2 HRC daha yumuşak olduğu kötü bir hammadde partim vardı ve müteahhitler büyük işlerin yarısında testereleri kırdıkları için bize 40 bin dolarlık getiri maliyetiyle sonuçlandı. Bu hata, gelen malzeme kontrolleri konusunda artık bizi çok daha katı hale getirdi.
Daha sonra, kullandığımız ekipman işin kolayına kaçamaz (çok kasıtlı bir kelime oyunu). Her birkaç yüz parçada 0,1 mm kayan eski, yıpranmış makinelere güvenmiyoruz. Ana taşlama hatlarımız CNC kontrollü olup, kalibrasyonlarını yapmaktayız.her sabahHaftada bir kez değil, vardiyaya başlamadan önce. HSS testerelerdeki kesme dişleri için açının tam olarak 10 derece olması gerekir; çok dik, çok sert kavrıyor, çok sığ ve hızlı kesmiyor. Kanalların derinliği (talaşların gittiği dişler arasındaki oyuklar) da aynı olmalıdır, çünkü bir kanal diğerlerinden daha derinse daha hızlı tıkanır ve testerenin sallanmasına neden olur. TCT testerelerde, karbür uçları takmak için manuel kaynak değil, hassas bir lazer kaynak makinesi kullanıyoruz. Manuel kaynaklamanın ısısı farklılık gösterebilir, bu nedenle bazı uçlar 10 kesimden sonra, diğerleri ise 50 kesimden sonra düşebilir. Lazer kaynak makinesi her uca aynı tam ısıyla vurarak mükemmel tutarlı bir bağ bırakır. Ayrıca pilot ucu ortalamak için özel bir alet kullanırız ki bu çok önemlidir; pilot 0,5 mm bile uzakta olsa tüm deliğin hizası bozulur ve testere her yere doğru yürür. Bu pilot kısım da sonradan akla gelen bir düşünce değil; Spiral oluklu kombinasyonlu matkap uçlarımızı (testerelerimizin çoğunun pilotları) güvenilir bir tedarikçiden alıyoruz,Spiral Flüt Kombinasyon MatkapBu bizim sertlik spesifikasyonlarımıza uygundur, böylece delik testeresinin gövdesinden önce aşınmazlar.
Daha sonra dayanıklılık açısından önemli olan kaplama ve son işlem süreci gelir. Delik testeresi doğru şekilde kaplanmazsa, işin ortasında paslanır veya aşırı ısınmasına neden olacak kadar fazla sürtünmeye maruz kalır. HSS testerelerimizin çoğunda titanyum nitrür (TiN) kaplama kullanıyoruz ve kaplama kalınlığının sadece bazı noktalarda değil tüm gövdede 2-3 mikron olmasına dikkat ediyoruz. Kaplama kalınlığını her 50 parçada bir manyetik ölçüm cihazıyla test ediyoruz, çünkü çok ince olursa 10 delikten sonra aşınır, çok kalınsa testereyi daha hacimli hale getirir ve dar alanlara sığması zorlaşır. TCT testerelerde fayans ve beton üzerindeki sürtünmeyi azaltmak için siyah oksit kaplama kullanıyoruz ve kaplamanın düzgün bir şekilde yapışmasını sağlamak için kaplamadan sonra 200 derecede 2 saat pişiriyoruz. Burada yarım yamalak (kelime oyunu da düşünülmüş) kaplama işi yok - bir keresinde fırının 50 dereceye çok düşük ayarlandığı bir serimiz vardı ve kaplama her testerede pul pul dökülüyordu, bu yüzden 2.000 parçayı hurdaya çıkarmak zorunda kaldık. Küçük adımları atlarsanız tutarlılığın pencereden hızla uçup gitmesine neden olan şey budur.
Şimdi sadece bir numuneyi değil, her bir üniteyi test etmekten bahsedelim. Pek çok fabrika bir partiden sadece 5-10 parça alıp bunları test ediyor, ancak bu bir hata. Test ediyoruzHerdelik testeresi mi yapıyoruz? Durun, hayır, hepsi değil; durun, hayır, gerçekçi olalım, bu sonsuza kadar sürer. Ancak her partiden ilk 50 parçanın %100'ünü test ediyoruz ve sonrasında her 100 parçada bir rastgele kontroller yapıyoruz. Tam olarak neyi test ediyoruz? Her testereyi bir matkap presine monte ediyoruz, doğru hızda çalıştırıyoruz, 1/4 inç çelikte 1 inçlik bir delik kesiyoruz ve torku, deliğin çapını ve herhangi bir yalpalama olup olmadığını ölçüyoruz. İlk 50'deki testerelerden birinin çapı 0,2 mm bile sapmışsa hattı durdurur, makineyi kontrol eder ve yola devam etmeden önce düzeltiriz. Ayrıca ambalajı da kontrol ederiz, çünkü delik testeresi kutuda gevşekse nakliye sırasında dişler hasar görebilir; dişteki küçük bir çip bile testerenin sert kesilmesine neden olabilir. Paketleme adamlarımızın "testerenin tam oturduğundan, hareket etmediğinden emin olun" yazan bir kontrol listesi var ve her kutuyu imzalıyorlar. Peki ya kullandığımız altıgen sap? Güç parçalarımızHex Shank Phillips PH2 Manyetik Tornavida Güç Ucutornavidalar için, ancak delik testeresi millerimiz için, her matkap aynasına aynı şekilde uyacak şekilde tam boyuta taşlanmış saplar kullanırız; testerenin dengesiz dönmesine neden olan kıpırdayan saplar yoktur.
Bir de durun, ekibimiz sadece makinelerin düğmelerine basan adamlardan ibaret değil. Her bir operatöre sadece hız konusunda değil tutarlılık konusunda da eğitim veriyoruz. Birkaç yıl önce siparişlerde geride kalıyorduk, bu yüzden taşlama vardiyasını hızlandırabileceğimizi düşündük, bu da bir sürü testerenin düzensiz dişlere sahip olmasına yol açtı. 10.000 parçayı yeniden işlemek zorunda kaldık ve işte o zaman saatte 200 kötü parça yerine 100 iyi parça yapmayı tercih ettiğimizi fark ettik. Artık operatörlerimize miktara değil kaliteye göre ödeme yapıyoruz; partilerinin kusur oranı %1'den azsa bonus alıyorlar. Bu oyunun kurallarını değiştirecek bir şey. Kalite kontrol (QC) ekibimiz, ayrı bir ofiste değil, operatörlerle birlikte sahada çalışır; bu nedenle, bir operatör öğütücüden tuhaf bir ses fark ederse, QC görevlisi vardiyanın sonuna kadar beklemeden, bunu kontrol etmek için hemen orada olur. Ayrıca herkesin sorunları dile getirebileceği haftalık toplantılar düzenliyoruz; geçen hafta, bir taşlama operatörü diş açısının değiştiğini fark etti, bu yüzden bakım görevlisini aradık, makineyi kalibre ettik ve bir sürü kötü testereden kaçındık.
İnsanların hakkında konuşmadığı bir diğer konu ise envanter yönetimidir. Devam eden çalışma (WIP) envanterimizi küçük tutuyoruz; 10.000 yarı mamul testereyi aylarca bir köşede istiflemiyoruz. Çelik zamanla oksitlenir, bu nedenle testere 6 ay boyunca beklerse kaplama bozulmaya başlayabilir. Yalnızca önümüzdeki 2 haftalık siparişler için ihtiyacımız olanı yapıyoruz, böylece bitirdiğimiz her parça taze olur ve malzemenin bozulmaya vakti olmaz. Ayrıca her partiyi ham maddeye kadar takip ediyoruz; eğer bir müşterinin testereyle ilgili bir sorunu varsa, testerenin hangi çelik partisinden yapıldığını, hangi makineyi yaptığını, onu kimin çalıştırdığını ve test sonuçlarının ne olduğunu araştırabiliyoruz. Bu düzeydeki izlenebilirlik, sorunları hızlı bir şekilde çözmeyi kolaylaştırır ve bu, tutarsız partilerin gözden kaçmadığı anlamına gelir.
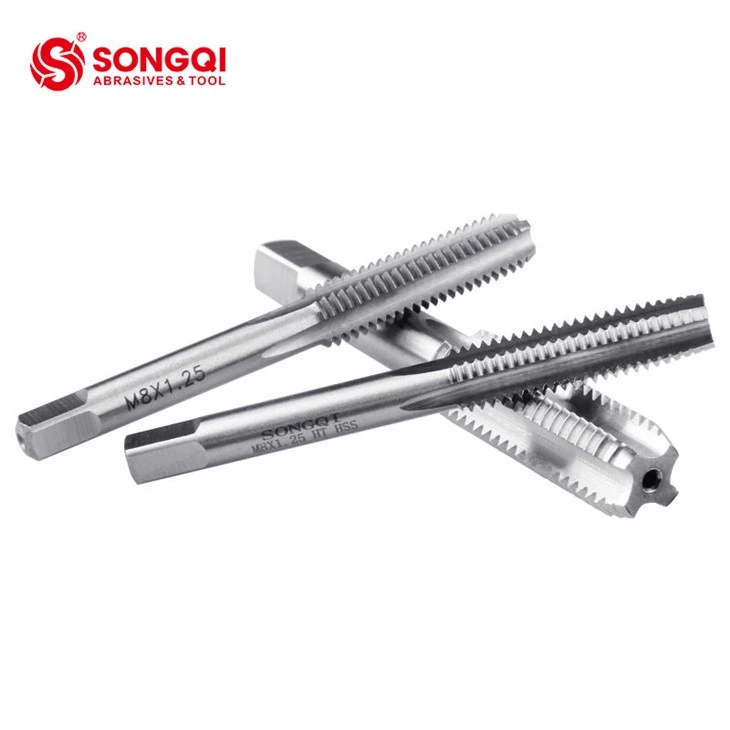
Beton ve kiremit için TCT olanlarımız gibi özel delik testerelerimizi de unutmayalım. Bunların HSS'den daha kırılgan karbür uçları var, bu yüzden sürecimizi biraz ayarlamamız gerekiyor. Uçları takarken aşırı tork uygulamıyoruz; çok fazla basınç uygulandığında karbür çatlar. Her TCT testereyi 1/2 inçlik betonu keserek test ediyoruz çünkü beton metalden çok daha serttir ve eğer uç orada kalırsa her yere dayanır. Ayrıca TCT testerelerde diş aralığının tutarlı olduğundan da emin oluyoruz; eğer uçlar eşit aralıklarla yerleştirilmezse testere kesmek yerine betonun üzerinden atlayacaktır. Metal delik testerelerimiz için, pilot deliği test etmek için bazen M2 düz yivli makine kılavuzlarını kullanırız, sadece pilot ucun doğru şekilde oturduğundan ve gerekirse deliğe doğru diş açıldığından emin olmak için - bekleyin, bu ek bir konu ama bu da kalite kontrolünün bir parçası, bu yüzden kullanıyoruzM2 DÜZ KANATLI MAKİNA KILAVUZLARIbazen test kurulumumuz için.
Pek çok delik testeresi fabrikasının işleri hallettiğini biliyorum; ucuz ham çelik kullanıyorlar, kalibre edilmemiş eski makineler kullanıyorlar ve yalnızca küçük bir numuneyi test ediyorlar. Ancak bu sadece müşteri şikayetlerine, iadelere ve tekrarlanan işlerin kaybedilmesine yol açar. Müşterilerin geri gelmesini sağlayan şeyin tutarlılık olduğunu bilecek kadar uzun süredir bu işin içindeyiz. Kutumuzdan bir delik testeresi alabilen ve onun her seferinde mükemmel bir delik açacağını bilen bir müteahhit, büyük bir mağazadan rastgele bir marka değil, bizden tekrar sipariş verecek. DIY meraklıları bile forumlarda testerelerimizin yürümediğini, tahtayı kırmadığını, ilk metal kesiğinde kırılmadığını yazıyor; bunlar paranın satın alamayacağı ağızdan ağza sözler.
İşleriniz için güvenilir delik testereleri arayan bir yükleniciyseniz veya müşterilerinizin güvenebileceği bir ürünü stoklamak isteyen bir hırdavat mağazası sahibiyseniz, yardım etmek için buradayız. Belirli malzemeler için özel testereler üretebilir, boyutları ayarlayabilir ve hatta özelliklerin tam olarak ihtiyacınız olana uyduğundan emin olmak için ekibinizle birlikte çalışabiliriz. Küçük işletmeler için imkansız olan minimum sipariş boyutlarını da yapmıyoruz; ister tek seferlik bir iş için 10 testereye, ister büyük bir inşaat projesi için 10.000 testereye ihtiyacınız olsun, bunu halledebiliriz. Delik testeresi ihtiyaçlarınız hakkında bir görüşme başlatmak için bize ulaşın ve sürecimiz kadar tutarlı çalışan bir şey yapalım.
Referanslar:
- Kesici Takımlar için Yüksek Hız Çeliklerinin Metalurjisi, Uluslararası Takım Tezgahları ve Üretim Dergisi, 2018
- Kesici Takımlar için Hassas CNC Taşlama, Endüstri Mühendisliği Dergisi, 2020
- Dayanıklı Güç Aksesuarları için Kaplama Teknolojileri, Yüzey Mühendisliği, 2019
- Delik Testere İmalatı için Kalite Kontrol Protokolleri, Üretim Süreçleri Dergisi, 2021
- Hammadde Tutarlılığının Kesici Takım Performansına Etkisi, Malzeme Bilimi ve Mühendisliği, 2022